
数控旋压成形是利用数控车削中心来实现旋压所需的各种运动轨迹,并利用其轨迹变化来优化零件质量,同时滚压的靠模也可直接在数控机床上加工。尤其适合于经常更新换代的产品或大批量生产的旋压成形工艺选择合适的工艺参数和运动轨迹。数控旋压可采用各种不同运动轨迹沿或不沿靠模来完成成品所需的母线。旋压时并不是滚轮一次性地沿所需的母线进行滚压,而是分多个阶段进行,每次只完成一部分成形,其运动轨迹与母线并没有直接关系,因此,每阶段可根据不同的工况,使用不同的运动轨迹获得较佳的旋压效果和旋压质量。事实上,各阶段运动轨迹的包络线构成了零件的母线。旋压的运动轨迹有直线型、圆弧型、圆弧-直线型、往复圆弧型4种。上海尚晞数控科技有限公司零部件旋压加工。上海青浦铝合金旋压加工公司
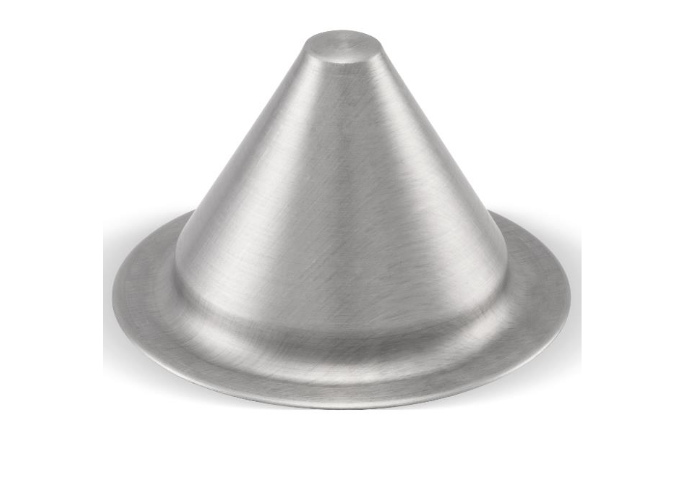
在汽车零部件加工领域,上海尚晞数控的旋压加工技术展现出独特的适配优势,可实现多种汽车零部件的精细制造。汽车排气管、进气管等管状零件通过扩口旋压工艺加工,配合内支撑芯模确保扩口段圆度误差≤,扩口角度偏差控制在±1°范围内,保障了零件的装配精度与通气效率。汽车轮毂、制动鼓等承载类零件采用强力旋压工艺,加工过程中金属纤维保持连续,工件强度较原材料提升20%-30%,同时实现轻量化设计,降低整车能耗。针对新能源汽车电池壳、电机外壳等零部件,尚晞数控采用高精度旋压工艺,控制壳体壁厚均匀性偏差≤,表面粗糙度μm以下,确保零部件具备优良的密封性与散热性。通过与汽车行业客户深度合作,尚晞数控已形成针对不同车型、不同零部件的定制化旋压加工方案,满足汽车制造的严苛质量要求。 上海青浦铝合金旋压加工公司上海尚晞数控旋压加工成型,经验丰富,来电咨询。
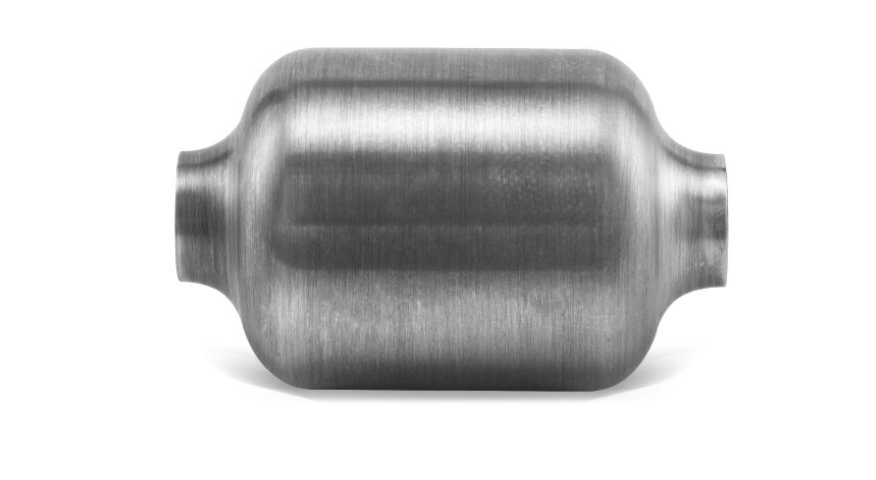
旋压加工的精度和稳定性受多种因素影响,包括设备性能、材料特性、工艺参数以及操作技术等。以下是关于旋压加工精度与稳定性的详细分析:1.旋压加工的精度特点旋压加工通常可以达到较高的尺寸精度和形状精度,尤其在薄壁回转体零件(如锥形件、筒形件、封头等)的成形中表现优异。一般精度范围如下:(1)尺寸精度:可达IT8~IT10级(部分精密旋压可达IT6~IT7)。(2)圆度/同轴度:通常控制在(取决于设备与工艺)。(3)表面粗糙度:Ra~μm(精旋后可达Raμm或更低)。2.影响精度的关键因素(1)设备刚性及控制水平:数控旋压机(如伺服驱动)比传统机械旋压机更稳定,精度更高。(2)材料均匀性:若坯料存在厚度不均或硬度波动,易导致成形偏差。(3)工艺参数:旋轮进给速度、主轴转速、道次变形量等需优化,否则可能引起回弹或壁厚不均。(4)模具精度:芯模和旋轮的磨损会直接影响终零件尺寸。(5)操作技术:人工操作时,经验不足可能导致重复性差;自动化旋压(如CNC)稳定性更佳。3.稳定性分析批量生产时:在设备状态良好、工艺参数固定的条件下,旋压加工的稳定性较高,适合中大批量生产。单件/小批量:若频繁更换产品类型,调整工艺可能导致一致性下降。
多年来,旋压加工的材料大多是低碳钢、不锈钢、铝及其合金等有色金属。这些金属的硬度不高,变形力小,金属可塑性高。然而,是这些材料无法满足所有的市场需求,例如航空航天业领域,对钛合金、高温合金等材料的需求增大,而这些材料都属于难加工材料。这要怎么进行旋压加工呢?上海尚晞数控为您解析:1、钛合金旋压加工钛合金是一种轻量化材料,但它常温塑性较差、变形抗力大,在室温条件下进行强力旋压加工极为困难。经过多次技术改进,技术人员发现热旋压可以克服钛合金在常温下变形抗力巨大、零件变形严重和材料加工硬化严重等问题,实现钛合金薄壁回转体零件的中小批量稳定生产。典型的应用实例是飞机发动机中的钛合金筒型、锥形及其他异性件。以往,这些部件都会采用卷筒焊接的方法成形,成品都有较大的壁厚。使用强力热旋压成形,不可用强度和耐热性能更好的材料,旋压加工的产品有着更小的壁厚,更轻的重量,还能避免母线焊缝带来的其他问题,提升了产品的耐用性和安全性。2、高温合金旋压加工高温合金大都是固溶强化镍基抗氧化合金,在900℃以下具有良好的塑性和中等的热强度,适宜制造在900℃以下长期工作的发动机主燃烧室、加力燃烧室零部件以及导向叶片等。 上海尚晞数控有限公司管型旋压加工。
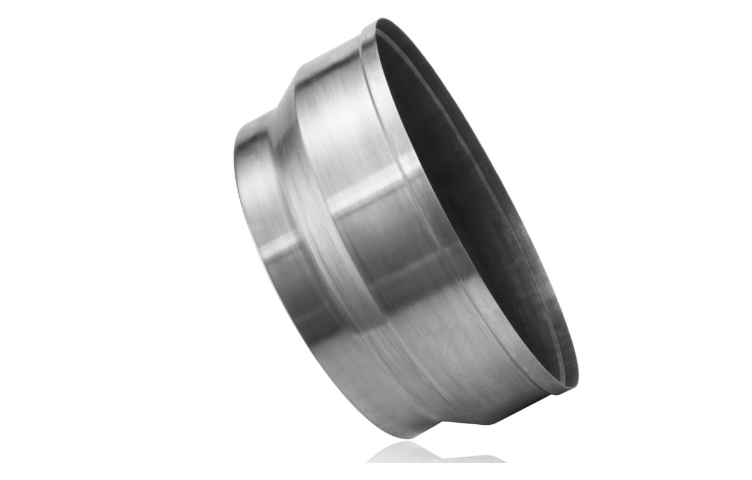
尚晞小编在介绍数控旋压机时,经常会特别注明哪些机型属于强力旋压机,哪些不是。为什么要进行区分呢?当然是为了让用户选择更适合自己产品的进行。有的用户可能会疑惑,都是旋压成型,为什么还会有普通旋压和强力旋压之分?相比普通旋压,强力旋压有什么特别之处吗?下面,尚晞小编就为大家介绍一下强力旋压成型的的工艺及其优势。强力旋压的优势:1、强力旋压后材料的强度和硬度比母材提高了约35%~45%,因此强力旋压能有效地减小零件的设计壁厚、减轻重量,其疲劳性能也能显著提高。2、强力旋压属于整体成形技术,成形的零件没有母线焊缝,因此零件整体性能提高,尤其是疲劳寿命能显著提高。3、强力旋压的无切削加工,提高材料利用率,降低生产成本。4、由于减薄率较大,强力旋压能有效地检验母材中的冶金缺陷,而这些缺陷用超声波等其他无损检测方法时效果非常不明显甚至根本无法进行。5、强力旋压零件的尺寸公差和形位公差较小。6、强力旋压属于半模成形,不需要成套模具,因而模具费用和制造周期**降低。7、强力旋压属于局部成形,虽然接触面上单位压力很大,但旋轮与工件的接触面积很小,因此总变形力和机床吨位相对于其他压力加工方式来说很低。尚晞数控定制化数控旋压机,可满足中小至大型工件加工需求。上海核电零部件旋压加工产品
旋压产品是如何旋压加工成型的。上海青浦铝合金旋压加工公司
三、怎样预防封头旋压或冲压造成的缺陷?封头是锅炉、压力容器的主要受压元件,其结构及形状设计是否合理,影响着锅炉、压力容器的安全。所以有关规范中对各种封头的形状都有限制。(1)椭球形封头锅炉、压力容器的凸形封头宜采用椭球形封头,选用标准椭球形(Dn/hn=4)。采用非标准椭球封头时,其长短轴的比值不得大于。(2)碟形封头碟形封头即是有折边的球形封头。它存在较大的弯曲应力,而椭球形封头主要是膜应力,因而在工程使用中并不理想。采用碟形封头时,封头过渡区转角半径应不小于封头内直径的10%,且不小于封头厚度的3倍,封头球面部分的内半径应不大于封头的内直径。四、如何解决封头制作过程中的缺陷?在封头制作过程中,缺点也是经常呈现,例如麻点,划伤,鼓包,变形,橘皮景象,焊缝棱视点骤变等,如何解决这些缺陷呢?(1)麻点:这个可能是因为自身板材外表的就有麻点,也有可能是在冲压,压鼓,旋压等工序中,模头处理不洁净导致的。解决办法:比较轻的麻点现象,能够使用打磨处理,超过的马麻点就要进行补焊,补焊后,赶忙打磨。(2)划伤:这主要是在搬运过程中,操作不妥导致的。例如:吊钩划痕,叉车划痕。上海青浦铝合金旋压加工公司
上海尚晞数控科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在上海市等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同上海尚晞数控科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
上海尚晞数控科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。